


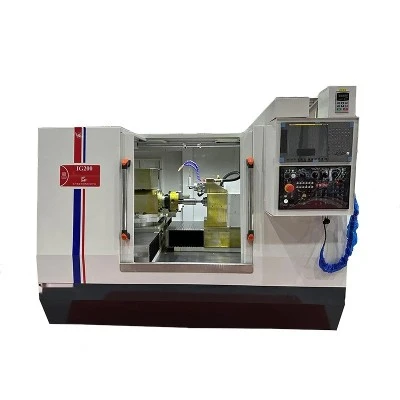


În calitate de furnizor de strunguri CNC Fanuc, primesc adesea întrebări despre programarea interpolării liniare pe aceste mașini de înaltă precizie. Interpolarea liniară este un concept fundamental în prelucrarea CNC, permițând crearea de trasee drepte a sculei între două puncte. În această postare pe blog, vă voi ghida prin procesul de programare a interpolării liniare pe un strung CNC Fanuc, împărtășind informații și bune practici pe parcurs.


Înțelegerea interpolării liniare
Înainte de a pătrunde în detaliile de programare, este esențial să înțelegem ce este interpolarea liniară. În prelucrarea CNC, interpolarea liniară se referă la mișcarea sculei de tăiere în linie dreaptă de la un punct la altul. Acest lucru se realizează prin coordonarea mișcării axelor mașinii (de obicei axele X și Z într-un strung) la o rată controlată. Mașina calculează punctele intermediare dintre punctele de început și de sfârșit, asigurând o mișcare liniară lină și precisă.
Condiții preliminare pentru programare
Pentru a programa interpolarea liniară pe un strung CNC Fanuc, veți avea nevoie de o înțelegere de bază a codurilor G și codurilor M. Codurile G sunt folosite pentru a controla mișcarea mașinii, în timp ce codurile M sunt folosite pentru funcții auxiliare, cum ar fi controlul lichidului de răcire și viteza axului. Familiarizarea cu panoul de control al mașinii și limbajul de programare Fanuc este, de asemenea, necesară.
Ghid pas cu pas pentru programarea interpolării liniare
1. Configurați programul
Primul pas este crearea unui nou program pe panoul de control al strungului CNC. Puteți face acest lucru accesând modul de editare a programului și introducând un număr unic de program. De exemplu, puteți începe cu „O1000”, unde „O” indică numărul programului și „1000” este numărul specific pe care l-ați ales.
O10002. Setați condițiile inițiale
Înainte de a începe interpolarea liniară, trebuie să setați condițiile inițiale, cum ar fi viteza axului, viteza de avans și selecția sculei. De exemplu, pentru a seta viteza axului la 1000 RPM și a selecta instrumentul numărul 1, puteți utiliza următoarele coduri:
M03 S1000; Axul pornit, rotație în sensul acelor de ceasornic la 1000 RPM T0101 ; Selectați instrumentul numărul 1 și setați decalajul3. Definiți punctul de pornire
În continuare, trebuie să definiți punctul de pornire al interpolării liniare. Acest lucru se face folosind codul G00, care este un cod de poziționare rapidă. De exemplu, dacă doriți să mutați instrumentul la punctul de pornire cu X = 50 și Z = 100, puteți utiliza următorul cod:
G00 X50 Z100 ; Poziționare rapidă până la punctul de plecare4. Programați interpolarea liniară
Pentru a efectua interpolarea liniară, veți folosi codul G01. Acest cod îi spune mașinii să miște unealta în linie dreaptă la o viteză de avans specificată. De exemplu, dacă doriți să mutați scula de la punctul de pornire (X = 50, Z = 100) la punctul final (X = 80, Z = 50) cu o viteză de avans de 0,2 mm/tur, puteți utiliza următorul cod:
G01 X80 Z50 F0.2; Interpolare liniară până la punctul final la o viteză de avans de 0,2 mm/tur5. Încheiați programul
Odată ce interpolarea liniară este completă, trebuie să încheiați programul. Puteți face acest lucru folosind codul M30, care oprește axul, oprește lichidul de răcire și readuce indicatorul de program la începutul programului.
M30; Sfârșitul programuluiSfaturi și bune practici
Selectarea ratei de alimentare
Viteza de avans este un parametru critic în interpolarea liniară. O viteză de avans prea mare poate duce la finisarea slabă a suprafeței și uzura sculei, în timp ce o viteză de avans prea mică poate duce la timpi de prelucrare lungi. Este important să selectați viteza de avans în funcție de materialul prelucrat, geometria sculei și finisajul dorit al suprafeței.
Selectarea instrumentului
Alegerea instrumentului potrivit este, de asemenea, esențială pentru o interpolare liniară de succes. Diferitele materiale și operațiuni de prelucrare necesită diferite tipuri de unelte. De exemplu, uneltele din oțel de mare viteză sunt potrivite pentru prelucrarea generală, în timp ce sculele din carbură sunt mai bune pentru prelucrarea de mare viteză și de înaltă precizie.
Verificarea erorilor
Înainte de a rula programul, este o bună practică să efectuați verificarea erorilor. Acest lucru se poate face folosind funcția de simulare a mașinii pentru a vizualiza traseul sculei și pentru a verifica eventualele erori, cum ar fi coliziuni sau mișcări incorecte.
Aplicații ale interpolării liniare pe strunguri CNC Fanuc
Interpolarea liniară are o gamă largă de aplicații pe strungurile CNC Fanuc. Poate fi folosit pentru operații simple, cum ar fi strunjirea diametrelor drepte și operații de fațare, precum și operațiuni mai complexe, cum ar fi crearea de teșituri și conici.
Diametre drepte de strunjire
Pentru a roti un diametru drept, puteți utiliza interpolarea liniară pentru a muta unealta de-a lungul axei X, menținând axa Z staționară. De exemplu, pentru a întoarce un diametru de la 50 mm la 40 mm, puteți utiliza următorul cod:
G00 X50 Z10 ; Poziţionare rapidă până la punctul de plecare G01 X40 F0.2 ; Interpolare liniară pentru a roti diametrul la o viteză de avans de 0,2 mm/turOperațiuni de confruntare
Pentru operațiunile de confruntare, puteți utiliza interpolarea liniară pentru a muta unealta de-a lungul axei Z, menținând axa X staționară. De exemplu, pentru a face față unei piese de prelucrat de la Z = 10 la Z = 0, puteți utiliza următorul cod:
G00 X50 Z10 ; Poziționare rapidă până la punctul de plecare G01 Z0 F0.2 ; Interpolare liniară pentru a înfrunta piesa de prelucrat cu o viteză de avans de 0,2 mm/turResurse pentru învățare ulterioară
Dacă sunteți interesat să aflați mai multe despre programarea interpolării liniare pe strungurile CNC Fanuc, există mai multe resurse disponibile. Vă puteți referi laStrung orizontal CNCpentru mai multe informații despre operațiunile de strung orizontal. TheStrung cu pat înclinat orizontaloferă informații despre caracteristicile și capacitățile strungurilor cu pat înclinat, în timp ceStrunjire CNC orizontalăoferă informații detaliate despre procesele orizontale de strunjire CNC.
Concluzie
Programarea interpolării liniare pe un strung CNC Fanuc este o abilitate fundamentală pe care fiecare mașinist CNC ar trebui să o stăpânească. Urmând pașii prezentați în această postare de blog și respectând cele mai bune practici, puteți crea trasee liniare precise și eficiente pentru sculele pe strung. Indiferent dacă sunteți un începător sau un mașinist experimentat, înțelegerea interpolării liniare vă va îmbunătăți capacitățile de prelucrare și vă va permite să produceți piese de înaltă calitate.
Dacă sunteți interesat să achiziționați un strung CNC Fanuc sau aveți întrebări despre programare și operare, vă rugăm să nu ezitați să ne contactați pentru o discuție detaliată. Suntem aici pentru a vă oferi cele mai bune soluții pentru nevoile dumneavoastră de prelucrare.
Referințe
- Manual de utilizare strung CNC Fanuc
- Manual de prelucrare CNC


