


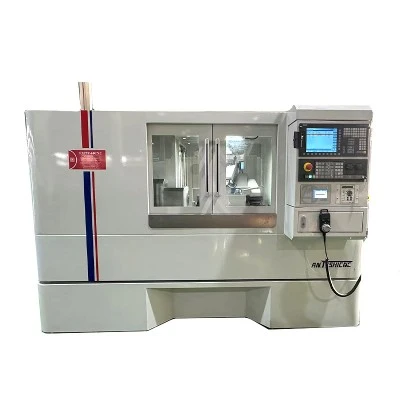

Dacă ați ținut vreodată o piesă de precizie, cum ar fi o componentă a unui dispozitiv medical, un dispozitiv de fixare aerospațial sau un mic conector auto, probabil că ați interacționat cu munca care a început viața pe un strung elvețian CNC. În calitate de furnizor care a petrecut ani de zile depanând, optimizând și regland aceste mașini pentru clienții noștri, am urmărit operațiunile de filetare trecând de la un pas capricios, predispus la erori la unul dintre cele mai fiabile și repetabile procese din prelucrarea de precizie modernă. Ceea ce face ca filetarea strungului elvețian să fie diferit de pornirea unui strung standard se rezumă la designul său central: bucșa de ghidare care susține piesa de prelucrat aproape de unealta de tăiere, eliminând flexibilitatea care distruge precizia filetului pentru piesele mici și subțiri.
Pentru a înțelege modul în care un strung elvețian CNC realizează filetarea, trebuie mai întâi să ne împământăm în ceea ce deosebește această categorie de mașini. Spre deosebire de strungurile convenționale care prind o piesă de prelucrat la un capăt, strungurile în stil elvețian (adesea schimbate cu termeni precum strunguri elvețiane CNC sau strunguri CNC de tip elvețian) alimentează bara printr-o bucșă de ghidare care o ține rigid la doar milimetri distanță de sculele de tăiere. Acest suport rigid nu este negociabil pentru filetare, deoarece filetele necesită o mișcare axială precisă a sculei în raport cu piesa de prelucrat - orice îndoire de la proeminența unui strung standard ar cauza dezaliniere, pas inconsecvent sau filete deteriorate. Echipa noastră de la AB, în calitate de furnizor de strung elvețian CNC, a văzut clienții luptă cu acest decalaj ani de zile înainte de a trece la modelele de strung automat de tip elvețian: piese care au îndoit firul mijlociu, au respins 15% din ciclurile de producție sau nu au putut păstra toleranțe mai strânse de ± 0,001 inci. Astăzi, filetarea pe un strung elvețian CNC este un proces simplificat, controlat, dar nu este doar „apăsarea unui buton”. Este o serie de mișcări coordonate între axul mașinii, turela sculei și sistemul de control care necesită o configurare atentă, selecția sculei și reglarea programului.
Să parcurgem procesul pas cu pas, începând cu elementele fundamentale care fac posibilă filetarea prelucrată prin prelucrare elvețiană. În primul rând, fiecare operație de filetare a strungului elvețian CNC se bazează pe mișcarea sincronizată între două componente: axul principal care învârte piesa de prelucrat și turela de scule care se mișcă liniar de-a lungul axei Z (axa paralelă cu avansul barei). La strungurile convenționale, utilizați un șurub de plumb conectat la ax pentru a conduce mișcarea axială a sculei, ceea ce limitează flexibilitatea pentru piesele complexe sau mici. Pe o configurație CNC Swiss Lathe Machining, această sincronizare este gestionată electronic prin sistemul de control al mașinii - nu este nevoie de șuruburi fizice. Controlul citește semnalul codificatorului axului (un senzor care urmărește câte grade s-a rotit axul) și trimite comenzi exacte, temporizate către turela sculei pentru a deplasa o distanță precisă de-a lungul Z pentru fiecare grad de rotație a arborelui. De exemplu, un filet cu pas de 1 mm necesită ca unealta să se miște cu 1 mm de-a lungul Z de fiecare dată când axul face o rotație completă de 360 de grade. Acest angrenaj electronic se numește „camming” sau „spindle-sync” și este ceea ce face filetarea CNC Swiss Lathe mult mai versatilă decât filetarea manuală sau semi-automată a strungului elvețian.
În continuare, selectarea sculelor este un pas critic, unul pe care mulți operatori elvețieni de strung pentru prima dată îl subestimează. Uneltele de filetat vin în două stiluri principale pentru mașinile elvețiene: inserții de filetare cu un singur punct și scule de filet laminate (deseori numite matrițe rulante). Filetarea într-un singur punct este cea mai comună pentru firele personalizate de înaltă precizie, precum cele utilizate în implanturile ortopedice. Aceste inserții sunt fabricate din oțel de mare viteză sau carbură, șlefuite pentru a se potrivi cu profilul filetului - în formă de V, trapezoidal sau chiar filet personalizat metric sau unificat. Turela de scule se mișcă pe o cale elicoidală de-a lungul Z, scufundând inserția în piesa de prelucrat la fiecare trecere pentru a tăia un „flanc” al filetului pe rotație. Filetarea cu role, dimpotrivă, utilizează două matrițe din oțel călit care presează piesa de prelucrat în timp ce aceasta se rotește, deplasând materialul pentru a forma firul. Este mai rapid, mai durabil pentru rulări de mare volum și produce fire mai puternice, deoarece comprimă materialul în loc să-l taie. Adesea, sfătuim clienții că alegerea dintre aceste două metode depinde de partea lor: filetarea cu rolă funcționează cel mai bine pentru materiale moi precum alamă sau aluminiu pentru elemente de fixare, în timp ce un singur punct este singura modalitate de a păstra toleranțe strânse pentru piesele medicale sau aerospațiale.
Odată ce instrumentul este selectat, începe procesul de configurare și aici este locul în care CNC Swiss Lathe Machining strălucește cu adevărat pentru consecvență. În primul rând, materialul de bară este alimentat prin bucșa de ghidare și prins de axul principal, cu excesul de stoc de bară extinzându-se dincolo de bucșă până la uneltele de tăiere. Înainte de filetare, mașina va efectua în mod obișnuit o operațiune de confruntare și alezare pentru a crea o suprafață netedă, plană, unde firul va începe - orice bavuri sau neuniformități aici vor face ca inserția de filetare să se ciobiască sau să se îndepărteze pasul filetului. Apoi, sistemul de control încarcă programul filetului, care include parametri specifici: pas, adâncimea fiecărei tăieturi, numărul de treceri și punctele de început și de sfârșit ale filetului. O greșeală comună pe care vedem că noii operatori o fac este setarea punctului de început al firului prea aproape de axul principal sau prea departe de capătul barei. „Denivelarea filetului” (secțiunea mică nefiletată de la începutul piesei) trebuie să fie suficient de lungă pentru ca unealta să accelereze până la viteza maximă de avans înainte de a începe tăierea, iar „descarcarea firului” de la sfârșit trebuie să fie suficient de lungă pentru ca unealta să decelereze, astfel încât să nu se lovească de piesă. Pe un strung standard, această configurare se face manual cu tăieturi de probă, dar pe un strung elvețian CNC, este programată cu coordonate precise, astfel încât să puteți rula zeci de piese identice fără ajustare.
Unul dintre cele mai mari avantaje ale filetării CNC Swiss Lathe este capacitatea sa de a face mai multe operații într-o singură configurare, ceea ce reduce erorile și îmbunătățește eficiența. De exemplu, o piesă pentru o supapă hidraulică ar putea necesita întoarcerea unei trepte, găurirea unei găuri și filetarea acelui orificiu într-un singur ciclu pe strung elvețian. Deoarece bucșa de ghidare susține piesa în timpul fiecărei operațiuni, nu este nevoie să prindeți din nou piesa într-o a doua mașină (un pas care introduce erori de aliniere). Tureleta pentru scule de pe majoritatea strungurilor elvețiene are 8 până la 12 stații, fiecare ținând o sculă diferită - orientare, găurire, filetare, canelare - astfel încât mașina comută fără probleme între operații. Am lucrat recent cu un client care producea 10.000 de piese de supape medicale pe un strung convențional, necesitând trei configurații separate și rezultând o rată de respingere de 12% din firele nealiniate. Trecerea la un strung automat de tip elvețian a redus acest lucru la mai puțin de 1% respingere și a redus timpul de producție pe piesă cu 40%, totul pentru că operația de filetare a fost realizată într-o singură configurație rigidă.
Dar filetarea pe un strung elvețian CNC nu este lipsită de provocări, mai ales atunci când lucrați cu piese foarte mici - gândiți-vă la piese cu un diametru mai mic de 2 mm, obișnuite în componentele smartphone-urilor sau piesele de ceas. Aceeași bucșă de ghidare care oferă rigiditate pieselor mai mari poate provoca uneori frecare sau deformare pentru piesele de prelucrat extrem de mici, așa că lucrăm cu clienții pentru a regla viteza de avans și viteza axului pentru a compensa. O viteză prea mare a axului provoacă vibrații, ceea ce duce la adâncimea inconsecventă a firului; prea jos și unealta se freacă, ceea ce face ca materialul să se petreacă și firul să nu depășească specificațiile. Selectarea lichidului de răcire este un alt factor cheie: lichidul de răcire de înaltă presiune și debit mare este adesea folosit în prelucrarea elvețiană pentru a îndepărta așchii din canelura filetului, deoarece acumularea de așchii între inserție și piesa de prelucrat va determina ca unealta să crească filetul. Am avut clienții care au încercat să utilizeze sisteme de răcire standard de la vechile lor strunguri convenționale și au întâmpinat erori constante ale filetului legate de așchii, așa că recomandăm întotdeauna clienților noștri să investească într-un sistem de răcire prin scule pentru strungurile lor elvețiene.
O altă caracteristică avansată care diferențiază prelucrarea modernă CNC Swiss Lathe pentru filetare este învârtirea filetului, un proces specializat utilizat pentru filete interne mari sau filete pe piese lungi și subțiri. Învârtirea filetului folosește un cap rotativ cu mai multe inserții de filetare care se rotesc în jurul piesei de prelucrat la viteză mare, tăind firul într-o singură trecere, mai degrabă decât mai multe treceri cu o inserție cu un singur punct. Acest proces este ideal pentru piese lungi, cum ar fi firele de ghidare medicale sau axele mici, unde filetarea într-un singur punct ar determina flexia piesei de prelucrat. În timp ce învârtirea filetului este mai specializată, multe dintre modelele de strung CNC de tip elvețian pe care le furnizăm au capete de învârtire opționale, astfel încât clienții să poată gestiona o gamă mai largă de aplicații de filetare fără a investi în echipamente separate.


În calitate de furnizor elvețian de strung CNC, subliniez întotdeauna că filetarea pe aceste mașini nu este doar o funcție a mașinii în sine, ci este o combinație între designul mașinii, sculele, programul și expertiza operatorului. Bucșa de ghidare rigidă, sincronizarea electronică a arborelui și turela cu mai multe stații fac ca strungurile elvețiene să fie deosebit de potrivite pentru filetarea pieselor mici și precise pe care strungurile convenționale nu le pot gestiona. Pentru clienții care doresc să îmbunătățească consistența filetului, să reducă ratele de respingere sau să-și extindă capacitățile pieselor, trecerea la un strung în stil elvețian este adesea soluția de care au nevoie.
Dacă lucrați la un proiect care necesită filetare de precizie sau doriți să vă îmbunătățiți operațiunile de prelucrare, am fi bucuroși să vă prezentăm modul în care strungurile noastre elvețiene se potrivesc nevoilor dumneavoastră. Indiferent dacă produceți componente medicale, conectori auto sau elemente de fixare aerospațiale, echipa noastră are experiența necesară pentru a vă ajuta să vă optimizați procesele de filetare. Luați legătura cu noi astăzi pentru a discuta cerințele dumneavoastră și pentru a afla cum un strung elvețian CNC vă poate crește producția.
Referinte:
- Mașinist american. (2022). „Strunguri în stil elvețian: design și aplicații pentru prelucrarea de precizie”. Societatea Inginerilor de Fabricație.
- Smith, J. (2021). „Operațiuni de filetare pe centre de strunjire elvețiene CNC”. Stiinta si Tehnologia Masinii, 25(3), 412-435.
- DeGarmo, EP, Black, JT și Kohser, RA (2020). Materiale și procese în fabricație (ed. a 13-a). Wiley.
- Asociația Elvețiană pentru Mașini-Unelte. (2023). „Cele mai bune practici pentru filetarea pe strunguri CNC de tip elvețian.” Salonul internațional de tehnologie de producție.


