


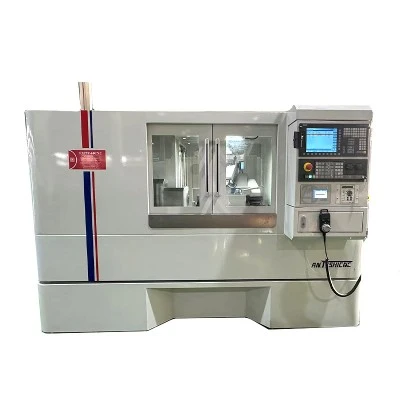

Dacă ați văzut vreodată un strung orizontal CNC sculptând o piesă de precizie - să zicem, un arbore cotit personalizat pentru un motor de fermă, un șurub de calitate medicală sau un cuplaj aerospațial - probabil v-ați minunat de modul în care se mișcă atât de constant, decupându-se la microni de design, fără a se clătina, a se deplasa sau a rata un pas. Majoritatea oamenilor creditează controlerul strungului sau sculele sale de înaltă tehnologie pentru această precizie, dar o componentă critică, adesea trecută cu vederea, este codificatorul. În calitate de furnizor de strung orizontal CNC, cu ani de rezolvare pentru cele mai solicitante provocări de prelucrare ale clienților noștri, am văzut direct cum un encoder bine adaptat nu este doar un „drăguț de avut” pe aceste mașini, ci este coloana vertebrală a capacității lor de a livra piese fiabile și repetabile. Să dezvăluim exact ce fac codificatoarele, de ce contează în mod special pentru strungurile orizontale și cum alegerea celui potrivit poate face sau distruge producția ta.
În primul rând, să ne bazăm acest lucru în tipul de mașină despre care vorbim. Un strung orizontal CNC este diferit de omologul său vertical, deoarece axul său (partea care ține și rotește piesa de prelucrat) se află paralel cu podeaua, ceea ce îl face ideal pentru strunjirea pieselor lungi, cilindrice - gândiți-vă la burghie, tije hidraulice sau arbori cotiți menționate mai sus. Două configurații comune pentru aceste strunguri suntStrung cu pat plat(/lathe-machine/cnc-turning-machine/flat-bed-lathe-machine.html) șiStrung cu pat înclinat orizontal(/lathe-machine/cnc-turning-machine/horizontal-slant-bed-lath.html). În timp ce designul patului lor diferă (patul plat este de obicei mai rigid pentru tăieturi grele pe piese mari și solide, patul înclinat îmbunătățește evacuarea așchiilor pentru piesele mai mici, de mare viteză), ambele se bazează pe encodere pentru a-și sincroniza mișcarea pe trei axe principale: X (radial, stânga/dreapta față de ax), Z (axial, față/spate de-a lungul piesei de prelucrat) și C pentru (conturare sau filetare). Fără codificator înseamnă că controlerul nu poate „ști” unde se află scula, unde este axul sau dacă mașina urmează calea programată.
Pentru a fi mai precis, un encoder este un dispozitiv electro-mecanic care convertește mișcarea - fie mișcarea liniară a axelor, fie mișcarea de rotație a axului - în semnale electrice pe care controlerul CNC le poate citi. Gândiți-vă la el ca pe o bandă de măsurare de înaltă precizie și un instrument de comunicare, care oferă feedback în timp real la fiecare milisecundă. Există două tipuri principale utilizate în strungurile CNC: encodere incrementale și encodere absolute. Codificatoarele incrementale numără impulsurile pentru a urmări cât de multă mișcare s-a întâmplat, ceea ce înseamnă că dacă strungul își pierde puterea, vă pierdeți poziția și trebuie să „acasa” mașina (mutați manual axele înapoi la un punct de referință) pentru a reseta. Codificatoarele absolute, dimpotrivă, raportează un cod de poziție unic de fiecare dată, chiar și fără alimentare, așa că, dacă magazinul dvs. se confruntă cu o scurtă scădere a puterii, strungul nu își pierde locul, economisindu-vă minute (sau ore) de oprire. Pentru cele mai multe medii de producție, în special pentru acelea în care se stinge luminile, codificatoarele absolute nu sunt negociabile, motiv pentru care le specificam pe aproape toateCNC cu plată(/lathe-machine/cnc-turning-machine/flatbed-cnc.html) și modele de strunjire CNC orizontală de precizie (/lathe-machine/cnc-turning-machine/horizontal-cnc-turning.html).
Acum, să conectăm asta la modul în care funcționează de fapt un strung orizontal CNC, deoarece rolul codificatorului se schimbă puțin în funcție de axa despre care vorbiți. Luați mai întâi axul: atunci când programați un strung pentru a fileta un șurub, de exemplu, axul trebuie să se rotească cu o viteză constantă și precisă, în timp ce unealta se mișcă de-a lungul axei Z cu o rată fixă. Dacă viteza axului se abate chiar și cu o cantitate mică, pasul filetului va fi prea slab la un capăt, prea strâns la celălalt. Codificatorul axului este cel care trimite controlerului un semnal de fiecare dată când axul completează o rotație completă, permițându-l să sincronizeze perfect mișcarea Z a sculei cu rotația axului. Acesta este motivul pentru care calitatea filetului este adesea un punct de referință pentru performanța codificatorului: un codificator cu ax ieftin, cu rezoluție scăzută, va crea fire inconsistente, în timp ce un encoder de înaltă rezoluție va oferi profile identice de filet pe mii de piese.
Pentru axele liniare (X și Z), codificatoarele urmăresc cât de departe s-a deplasat axa, cu rezoluții adesea măsurate în miimi de milimetru (sau microni). Să presupunem că prelucrați o tijă hidraulică de 1 metru lungime pe un strung plat. Axa Z trebuie să miște pe toată lungimea tijei, menținând o adâncime de tăiere constantă pe axa X. Dacă codificatorul axei Z se deplasează chiar și cu 0,02 mm pe acea distanță de 1 metru, tija se va înclina ușor, inutilă pentru aplicațiile hidraulice, care necesită un diametru perfect uniform. Acesta nu este un defect al șurubului sau motorului mașinii; este un eșec al codificatorului de a trimite feedback precis de poziție. Când clienții noștri vin la noi cu piese conice care ar trebui să fie drepte, primul lucru pe care îl verificăm sunt codificatoarele de axe, deoarece de 9 ori din 10, o recalibrare sau o înlocuire rezolvă problema.
Un alt rol-cheie pe care îl joacă codificatorii este compensarea reacției. Jocul este diferența minusculă dintre roți dințate, șuruburi sau alte componente mecanice care face ca mașina să devină ușor „înceată” atunci când își inversează direcția. De exemplu, dacă programați instrumentul să se miște cu 10 mm la stânga și apoi cu 10 mm înapoi la dreapta, decalajul mecanic înseamnă că s-ar putea să nu se întoarcă de fapt la punctul de plecare exact, ceea ce duce la o eroare dimensională parțială. Codificatoarele avansate pot măsura această reacție în timp real, iar controlerul CNC utilizează acele date pentru a regla semnalul de mișcare, închidend decalajul înainte ca unealta să intre în contact cu piesa de prelucrat. Fără acest feedback al codificatorului, reacția s-ar acumula peste sute de tăieturi, făcând imposibile piesele de înaltă precizie. Am văzut clienții săriți peste compensarea jocului bazat pe codificator și să încerce să repare jocul prin strângerea pieselor mecanice, doar pentru a ajunge la mai multă uzură a componentelor și o precizie mai slabă pe termen lung; codificatorul este soluția mai inteligentă și mai fiabilă.

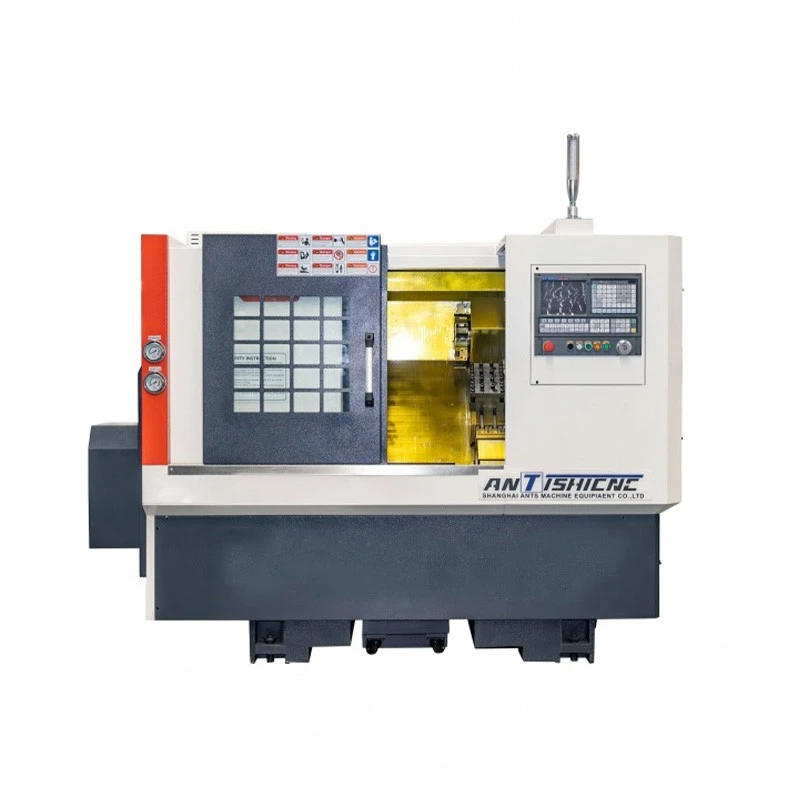
Acum, să vorbim despre o concepție greșită comună: unii proprietari de magazine cred că „motoare mai mari” sau „fusuri mai rapide” le vor face strungul mai precis, dar, în realitate, codificatorul este blocajul. Un ax de 10.000 RPM este inutil dacă codificatorul axului nu își poate actualiza poziția suficient de repede pentru a ține pasul cu acea rotație. În mod similar, un motor cu axe Z cu cuplu mare se poate mișca cu atâta precizie cât poate urmări mișcarea codificatorului său. Acest lucru este valabil mai ales pentru strungurile cu pat înclinat, care sunt concepute pentru strunjirea de mare viteză și de mare volum a pieselor mici (cum ar fi cele utilizate în electronice sau dispozitive medicale). Paturile înclinate funcționează la viteze mai mari ale axului și avansuri pe axă mai rapide decât modelele cu pat plat, astfel încât codificatoarele lor trebuie să aibă rate de eșantionare mai mari - ceea ce înseamnă că trimit actualizări de poziție mai frecvent - pentru a ține pasul. De aceea, strungurile noastre cu pat înclinat orizontal sunt echipate cu codificatoare absolute pe 16 biți pe toate axele, care trimit 65.536 de coduri unice de poziție pe rotație, asigurând, chiar și la 12.000 RPM, controlerul să nu piardă niciodată evidența locației sculei.
De asemenea, lucrăm adesea cu clienți care trec de la strunguri manuale la strunguri orizontale CNC, iar prima întrebare pe care o pun este despre timpul de instalare. Codificatorii joacă un rol important și aici. La strungurile manuale, operatorul folosește cadrane și un șubler pentru a măsura fiecare piesă, ceea ce poate dura minute pe bucată. Cu un strung CNC, odată ce programul este încărcat, encoderul se ocupă de toate urmărirea poziției, astfel încât timpul de configurare este doar încărcarea piesei de prelucrat, punerea la zero a sculei și pornirea. Dar acea etapă de reducere a zero (numită „Configurarea sculei”) se bazează pe codificatoarele axei pentru a ști unde se află unealta în raport cu centrul axului. Dacă encoderul are o repetabilitate slabă, instrumentul va fi setat ușor diferit de fiecare dată, ceea ce duce la variații în primele câteva piese înainte ca mașina să se instaleze. Investiția în encodere de înaltă calitate reduce acea variație inițială între setări și piese, astfel încât clienții să poată produce piese bune mai rapid, reducând risipa și crescând debitul.
Desigur, codificatoarele nu necesită întreținere și chiar și cele mai bune au nevoie de verificări ocazionale. Din experiența noastră, cele mai comune probleme ale codificatorului în strungurile orizontale CNC provin din două locuri: praf și vibrații. Strungurile generează o mulțime de așchii de metal și ceață de lichid de răcire, care pot pătrunde în carcasa codificatorului și pot înfunda componentele interne sau pot provoca scurtcircuitari electrice. Pentru strungurile cu pat plat de rezistență, care funcționează 24/7, strunind materiale groase și dure, cum ar fi oțelul sau titanul, vibrațiile de la tăiere se pot uza și pe rulmenții interni ai codificatorului în timp. De aceea, vă recomandăm să instalați capace de protecție în jurul codificatoarelor și să faceți o verificare lunară a puterii semnalului lor - majoritatea controlerelor moderne au un instrument de diagnosticare care vă permite să citiți ieșirea codificatorului fără a demonta mașina. Dacă observați semnale de puls inconsecvente sau erori de poziție în timpul diagnosticării, acesta este un semn că encoderul este pe cale de ieșire, iar înlocuirea acestuia înainte de a eșua la jumătatea producției vă va scuti de timpii de nefuncționare costisitoare.
În calitate de furnizor de strung orizontal CNC, am văzut ce se întâmplă atunci când un magazin ignoră codificatorul: săptămâni de piese casate, timp de producție pierdut și facturi neașteptate pentru reparații. În schimb, atunci când investiți în codificatoare absolute de înaltă rezoluție, asociate cu o mașină bine calibrată, obțineți o consistență care vă permite să executați piesele fără lumină, să îndepliniți toleranțe strânse și să vă ocupați de lucrări mai complexe. Indiferent dacă prelucrați un arbore cotit de 2 metri lungime pe un strung plat sau un lot de 1.000 de șuruburi mici medicale pe un model cu pat înclinat, encoderul este partenerul silentios, asigurându-vă că fiecare tăietură este exact acolo unde trebuie.
Dacă doriți să vă actualizați strungul orizontal CNC existent sau să investiți într-unul nou și doriți să vorbiți despre configurația de codificator potrivită pentru nevoile dvs. specifice de producție, suntem aici pentru a vă ajuta. Indiferent dacă vă concentrați pe tăierea grea pentru piese industriale, strunjirea de precizie de mare volum pentru electronice sau orice altceva, vă putem ghida prin gama noastră deStrung cu pat plat(/lathe-machine/cnc-turning-machine/flat-bed-lathe.html), modele CNC cu pat înclinat orizontal și cu plată, toate prevăzute cu codificatoare concepute pentru a oferi precizia și fiabilitatea de care are nevoie magazinul dvs. Luați legătura pentru a începe conversația despre următorul dvs. proiect de prelucrare.
Referințe
- Design mașină CNC: selecția codificatorului pentru strunjire de precizie. Industrial Press Inc., 2021.
- „Compensarea jocului în strunguri CNC”. Journal of Manufacturing Processes, voi. 42, 2019, p. 112-120.
- Tehnologia strungului orizontal: designul patului și controlul axelor. Modern Machine Shop, 2022.
- Codificatoare absolute vs. incrementale pentru aplicații CNC. Automation World, 2020.


