


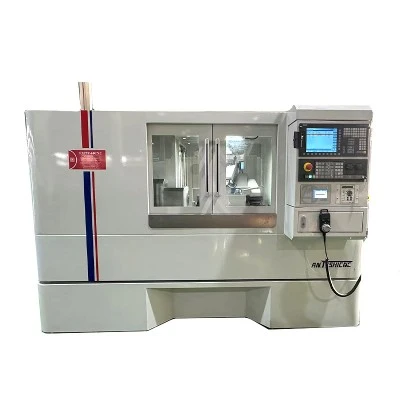

Dacă sunteți un producător care lucrează cu materiale călite - gândiți-vă la oțeluri pentru scule, oțeluri aliate sau chiar metale exotice precum Inconel - probabil că v-ați luptat cu o frustrare comună: strungurile standard abia dacă pot face zgomot în aceste materiale dure, cu atât mai puțin să producă piese de precizie care corespund specificațiilor dumneavoastră. De ani de zile, am auzit supervizorii de magazine și managerii de producție întrebând: „Poate o mașină de strung greu să funcționeze cu materiale întărite?” Să trecem peste hype și să trecem la știință, plus modul în care configurarea corectă a strungului greu schimbă jocul pentru magazinele care se bazează pe componente durabile și de înaltă performanță.
În primul rând, să ne bazăm acest lucru în ceea ce face ca un material să fie „întărit”. Metalele întărite (de obicei tratate termic până la duritatea Rockwell C de 45–65 HRC) sunt proiectate pentru rezistență la abraziune, tenacitate și durată lungă de viață - exact proprietățile pe care le doriți pentru roți dințate, arbori sau matrițe. Dar aceleași proprietăți le fac incredibil de dificil de prelucrat. Strunguri standard - indiferent dacă utilizați un element de bazăStrung tradiționalsau un model de mărime medie - lipsește rigiditatea și puterea de a rezista forțelor de tăiere, căldurii și vibrațiilor care vin cu prelucrarea materialelor întărite. Am văzut nenumărate magazine consumând bucăți de scule, distrugând piese scumpe și pierd zile încercând să folosească echipamente subdimensionate pentru aceste lucrări. Acolo intervin strungurile grele.
Cheia aici este că „strung greu” nu este doar un termen de marketing. Se referă la mașini construite special pentru a face față tăierilor grele, pieselor mari și forțelor extreme necesare pentru materialele cu duritate mare. Să defalcăm trei factori critici care fac ca un strung greu să fie capabil să prelucreze metale întărite: rigiditate, putere și cuplu și control de precizie.
Rigiditatea nu este negociabilă pentru prelucrarea materialelor întărite. Când tăiați un oțel pentru scule de 55 HRC, unealta de tăiere nu doar îndepărtează materialul, ci forfecă un material care este de 10-20 de ori mai dur decât oțelul moale. Strungurile standard au piese turnate subțiri, ansambluri subțiri de ax și suporturi libere pentru stâlpi de scule care se îndoaie sub această presiune. Acest flex provoacă șocuri, care lasă un finisaj aspru al suprafeței și poate chiar să facă sărirea sculei de tăiere, ceea ce duce la dimensiuni inconsecvente ale pieselor. Un strung greu, pe de altă parte, este construit cu cadre din fontă rezistente (adesea de 2-3 ori mai groase decât modelele standard), o carcasă a arborelui întărită și un pat proiectat pentru a distribui greutatea uniform pe lungimea sa. Îmi amintesc un client în urmă cu un an care prelucra oțel de scule 60 HRC D2 pentru lame industriale - folosea un strung standard de 16 inchi și primea 2-3 piese casate pe tiraj. Schimbarea la astrung greua redus rata de deșeuri la sub 0,5% și a redus timpul de ciclu cu 30%. Aceasta este diferența pe care o face rigiditatea.
În continuare, puterea și cuplul la nivel scăzut. Materialele întărite necesită mai multă forță pentru a tăia, mai ales atunci când efectuați tăieturi adânci sau folosiți unelte din carbură rigidă. Strungurile standard au adesea motoare de mare viteză care pierd cuplul la turații mai mici, ceea ce înseamnă că trebuie să rulați la viteze foarte mici pentru a evita blocarea sau arderea motorului. Un strung greu este echipat cu un motor cu cuplu mare, cu turații reduse, care oferă o putere constantă chiar și la sarcini mari. De exemplu, un strung greu de 20 inchi pe care l-am furnizat are un motor de 30 CP care furnizează un cuplu de 1.200 ft-lbs la 50 rpm - suficient pentru a face o adâncime de tăiere de 0,2 inci pe oțel aliat 50 HRC 4140 fără să se lupte. Comparați asta cu un strung standard de 16 inchi, care ar putea avea un motor de 15 CP cu 500 ft-lbs de cuplu la același rpm - veți fi limitat la o adâncime de tăiere de 0,08 inci, ceea ce înseamnă de 2,5 ori mai multe treceri pentru a termina aceeași piesă. Asta înseamnă ore de muncă suplimentară per loc de muncă.


Apoi există controlul de precizie. Prelucrarea materialelor întărite la toleranțe strânse (adesea ±0,001 inchi sau mai bine) înseamnă că nu puteți avea joc în șuruburile, axul sau căile de alimentare ale strungului. Strungurile grele folosesc șuruburi de avans șlefuite cu precizie, cu piulițe anti-joc, rulmenți cu role conice în ax și căi răzuite (nu frezate) pentru o potrivire perfectă. Acest lucru elimină orice mișcare care v-ar arunca dimensiunile. În plus, multe strunguri grele sunt dotate cu variatoare de viteză și cititoare digitale care vă permit să reglați viteza și viteza de avans în timp real, critic pentru potrivirea parametrilor de tăiere la duritatea specifică a materialului. De exemplu, atunci când prelucrați oțel pentru scule 58 HRC H13, aveți nevoie de o viteză de avans de 0,005 inci pe rotație și de o viteză de 100 RPM; sistemul de control al unui strung greu face ca acest lucru să fie ușor de setat și întreținut, în timp ce comenzile analogice ale unui strung standard fac aproape imposibil să atingeți acele numere exacte în mod constant.
Stai, dar fiecare strung greu este la fel? Nu, există o diferență între un strung greu standard și unStrung pentru metale rezistenteconcepute special pentru materiale întărite. O mulțime de magazine cumpără strunguri „grele” care sunt doar versiuni mai mari ale modelelor standard, cu greutate suplimentară, dar fără componente specializate pentru prelucrarea materialelor dure. Cele care funcționează cel mai bine pentru materialele întărite au trei caracteristici suplimentare: sunt compatibile cu inserții de carbură indexabile (nu doar sculele din oțel de mare viteză), au sisteme de răcire care direcționează lichid de răcire de înaltă presiune și volum mare către zona de tăiere și oferă suficientă lungime de balansare și de pat pentru piesele mari. Plăcuțele de carbură indexabile sunt esențiale, deoarece pot face față la temperaturile ridicate de prelucrare a materialelor întărite - sculele HSS se vor înmuia și se vor uza în câteva minute, chiar și cu lichid de răcire. Lichidul de răcire de înaltă presiune nu numai că îndepărtează așchii, ci și reduce căldura la muchia de tăiere, prelungind durata de viață a sculei de 2-3 ori. Odată am avut un client să treacă de la un strung greu standard cu lichid de răcire care pulveriza doar la 100 PSI la un strung de metal de mare rezistență cu lichid de răcire prin sculă de 500 PSI - durata de viață a sculei lor pe oțel de scule 55 HRC A2 a trecut de la 20 de părți per inserție la 65 de părți per inserție. Aceasta reprezintă o economie uriașă de costuri numai pentru scule.
Să vorbim și despre concepțiile greșite comune. Unii oameni cred: „Dacă folosesc un lichid de răcire și unealtă ascuțită, strungul meu standard poate manipula materiale întărite”. Acest lucru este valabil doar pentru piese foarte mici sau tăieturi ușoare. Pentru orice produs în masă sau care utilizează piese mari de prelucrat, strungurile standard nu pot ține pasul. Un alt mit este că strungurile grele sunt prea scumpe pentru magazinele mici. În timp ce un strung greu de înaltă calitate are un cost inițial mai mare, economiile de la mai puține deșeuri, cicluri mai scurte și durata de viață mai lungă a sculei înseamnă că se amortiza în 1-2 ani pentru majoritatea magazinelor. Lucrez cu o mulțime de ateliere de mașini de precizie mici până la mijlocii, care au început cu un strung standard pentru oțel moale, apoi au adăugat un strung greu când au primit prima muncă de prelucrare a componentelor călite - acum acel strung greu este echipamentul lor cel mai valoros.
Dar aplicațiile specifice? Să presupunem că prelucrați un arbore din oțel aliat 4340 călit pentru un camion de construcții. Adică 50 HRC, necesită un diametru de 12 inchi și o toleranță de ± 0,002 inci. Un strung standard ar dura 8-10 ore pentru prelucrare, ar avea o rată de deșeuri de 10-15% și ar folosi 5-6 inserții de scule. Un strung greu ar face aceeași treabă în 4-5 ore, cu o rată de deșeuri sub 1% și ar folosi 1-2 inserții. Pentru prelucrarea matrițelor și matrițelor, care utilizează adesea oțeluri de 55–60 HRC, diferența este că producătorii de matrițe și mai mari se bazează pe strunguri grele pentru a obține finisajele netede ale suprafeței (Ra 0,8 sau mai bune) necesare pieselor care vor fi turnate prin injecție. Fără acea rigiditate și putere, nu puteți obține acel finisaj fără lustruire manuală, ceea ce adaugă zile de muncă.
Acum, să vorbim despre cum să alegeți strungul greu potrivit nevoilor dumneavoastră. În primul rând, potriviți leagănul și lungimea patului cu piesele dvs. de prelucrat - dacă prelucrați arbori cu un diametru de până la 20 inchi, aveți nevoie de un strung cu cel puțin 24 de inchi de balansare. Apoi, verificați cuplul motorului și cai putere - vizați pentru cel puțin 20 CP, cu un cuplu care atinge vârful la turații mici. Apoi, căutați caracteristici cum ar fi lichidul de răcire prin scule, avansurile anti-recol și compatibilitatea cu sculele din carbură. O opțiune bună pentru versatilitate este aStrung universalcare este construit suficient de greu pentru materiale întărite, dar poate manipula și oțel moale și alte metale mai moi pentru celelalte locuri de muncă. În acest fel, nu aveți nevoie de două mașini separate. Și dacă lucrați cu piese de prelucrat foarte mari (cum ar fi 40 inci sau mai mult în diametru), aMașină de strung marevă va oferi capacitatea și rigiditatea suplimentară de care aveți nevoie.
Știu că trecerea la un strung greu poate fi un pas mare, mai ales dacă ți-ai construit magazinul în jurul echipamentelor standard. Dar, după 15 ani în industria producției de strunguri, am văzut că magazinele care investesc în strungurile grele potrivite pentru materiale întărite nu doar țin pasul cu concurența lor, ci câștigă mai multe locuri de muncă, pentru că pot prelua lucrări pe care alte magazine nu pot. Anul trecut, am lucrat cu un atelier de lucru care a refuzat un contract de 200.000 de dolari pentru angrenaje călite, deoarece strungurile lor standard nu se puteau ocupa de lucru. Șase luni mai târziu, au cumpărat un strung greu și au primit încă două contracte de aceeași dimensiune. Acesta este impactul pe care îl poate avea acest echipament.
Așadar, pentru a răspunde la întrebarea inițială: da, o mașină de strung greu poate funcționa absolut cu materiale întărite, dar numai dacă este tipul potrivit de strung greu, construit cu rigiditatea, puterea și caracteristicile specifice pentru prelucrarea materialelor dure. Nu este vorba doar de forța brută; este vorba despre designul care menține fiecare parte a mașinii stabilă în condițiile extreme de tăiere a peste 50 de metale HRC. Dacă sunteți gata să vă modernizați echipamentul pentru a manipula materiale întărite sau aveți întrebări despre ce strung se potrivește aplicațiilor dvs. specifice, contactați echipa noastră pentru a discuta despre nevoile dvs.
Referințe
- Știința și tehnologia mașinării, „Parametrii de tăiere pentru oțelurile de scule întărite”, voi. 22, nr. 3, 2018
- Asociația Americană de Mașini-Unelte, „Cerințe de rigiditate pentru prelucrarea de precizie a metalelor dure”, 2020
- Revista Tooling, „Heavy Lathe Capabilities for High-Hardness Material Machining”, iunie 2021
- Society of Manufacturing Engineers, „Considerații privind cuplul și puterea pentru prelucrarea aliajelor întărite”, 2019


