


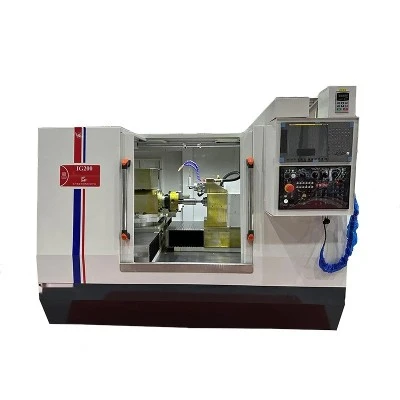


Axa Y-turuletă și axa-tip Y-de coloană sunt două structuri ale axei Y-care se găsesc în centrul de strunjire-frezare, fiecare cu caracteristici distincte. Deci, care sunt diferențele dintre axa Y-turuletă și axa-tip Y-coloană?
Poza pentru referință
|
Axa Y-turuletă |
Axa-Y-de tip coloană |
|
|
|


1. Structural Layout și principalele componente de mișcare
Axa Y-turuletă: întreaga turelă servo (inclusiv suporturile de scule motorizate/fixe) este montată pe o „șa montată pe coloană-”. Această șa alunecă de-a lungul direcției ±Y pe patul mașinii prin șine dreptunghiulare/codă de rândunică sau ghidaje liniare. Centrul turelei poate traversa vertical (±Y) de-a lungul liniei centrale a arborelui pentru a obține avans radial.
Coloană-Tip Y-Axa: mașina adoptă un concept de „coloană mobilă”, în care coloana (inclusiv capul axului) se mișcă în întregime de-a lungul direcției ±Y pe ghidajele de bază. Turela este singura responsabilă pentru rotirea pentru a selecta unelte și nu efectuează mișcarea axei Y-. Datorită greutății mari a axei Y-și deschiderii largi a ghidajelor, acesta este adesea construit ca o cutie-în-cutie sau cadru închis în stil portal-.
2. Rigiditate și capacitate de încărcare
Șaua axei Y-turelei are un volum compact, o surplosă scurtă, greutate redusă și accelerație mare; totuși, distanța sa limitată de ghidare-la-alunecare o face predispusă la deformarea nasului-în jos în timpul tăierii grele, șaua turelei în sine prezentând gâtul de sticla principal al rigidității.
Designurile axelor-Y-de tip coloană utilizează coloane turnate monolitice asociate cu ghidaje cu deschidere lungă-pentru a transfera direct forțele de tăiere în pat. Această configurație oferă o rezistență superioară la îndoire și torsiune, permițându-i să reziste la sarcini mari de tăiere de la frezarea-adâncă și operațiunile de găurire-cu avans mare. Este deosebit de potrivit-pentru prelucrarea materialelor greu--de tăiat, cum ar fi oțel și aliaje de titan.
3. Precizie și stabilitate termică
Axa Y-turelei are o masă în mișcare mică și un șurub scurt, permițând o precizie ridicată de poziționare în timpul deplasării în gol (de obicei 0,01 mm/0,005 mm). Cu toate acestea, reglarea jocului devine complexă după uzura ghidajului șai, rezultând o degradare vizibilă a preciziei după 2-3 ani de utilizare.
Ghidajele axei Y-montate pe coloane-Y-au lungimi mai mari și structuri de alunecare-acoperite cu plastic compozit/rola-, permițând o distribuție uniformă a uzurii. Masa coloanei absoarbe în mod eficient vibrațiile de tăiere, asigurând o reținere excelentă a preciziei-pe termen lung. Cu toate acestea, precizia geometrică inițială necesită o calibrare riguroasă.
4.Raza de prelucrare și interferență
Cursa axei Y-a unei turele este de obicei mai mică sau egală cu ±50 mm, potrivită pentru prelucrarea „trăsăturilor mici”, cum ar fi caneluri radiale mici, găuri excentrice și filete transversale. Setarea sculei este simplă, axa Y-revenind automat la zero în timpul schimbării sculei, eliminând riscurile de coliziune. Rigiditatea limitată îl face potrivit pentru frezarea ușoară.
Cursa coloanei-tip Y{-poate depăși ±100 mm, permițând prelucrarea cu o singură-configurare a buzunarelor offset mari, profilelor laterale și frezarea cu cinci-fațe. Cu toate acestea, trebuie luată în considerare interferența cu coloana, contraportul și alimentatorul de bare, necesitând o mai mare precizie de programare/simulare. Rigiditatea ridicată îl face potrivit pentru tăierea grea-de decalaje mari.
5.Cost și întreținere
Turelea pe axa Y-poate fi realizată prin adăugarea unui strat de șa glisant la turela servo existentă. Acest lucru necesită modificări minime ale mașinii-unelte, iar întreținerea implică doar ajustarea inserțiilor șai sau înlocuirea lagărelor de susținere a șuruburilor.
Axa-tip Y-coloană necesită reproiectarea coloanei, bazei și apărării, ceea ce duce la costuri ridicate. Întreținerea ulterioară necesită inspecții regulate ale nivelării coloanei și paralelismului șinelor de ghidare, ceea ce duce la cheltuieli de întreținere ridicate.
Recent, Shanghai ANTS Machine Equipment Co., Ltd. a primit o întrebare de la un producător de componente pentru robot. Pe baza cerințelor clientului, am recomandat mașina-uneltă compozită de strunjit și frezat CH25Y.

Centrul de strunjire-de frezare CH25Y este un centru de strunjire-multi-funcțional, de înaltă performanță, controlat de un sistem CNC premium. Rezistența generală a mașinii, rigiditatea dinamică și statică, structura mecanică a componentelor cheie, sistemele de protecție și soluțiile de răcire sunt toate proiectate conform principiilor moderne de optimizare. Reprezintă o mașină-uneltă CNC complet-caracterizată prin rigiditate ridicată, precizie excepțională, reținere remarcabilă a preciziei, eficiență ridicată a producției, operare-focută de utilizator, design plăcut din punct de vedere estetic și protecție ideală împotriva scurgerilor de ulei, lichid de răcire și așchii. Tureleta de scule folosește o turelă de scule electrice orizontale cu 12-stații importate, care oferă precizie ridicată, rigiditate excelentă și timpi scurti de selectare a sculei. Axa C-mașinii este echipată cu un encoder de înaltă-rezoluție de 0,001 grade, montat coaxial cu axul pentru a asigura precizia de poziționare a axei C-și fiabilitate ridicată, permițând indexarea continuă. Această mașină dispune de o axă Y- cu deplasare mare și capabilități de frezare longitudinală/transversală, permițând prelucrarea compozită a cercurilor exterioare ale piesei de prelucrat și a fețelor de capăt-inclusiv strunjire, frezare, găurire și filetare într-o singură configurație. Acest lucru elimină erorile multiple de prindere, garantează precizia pieselor și demonstrează o superioritate deosebită în prelucrarea componentelor complexe. Îndeplinește în mod eficient cerințele din ce în ce mai stricte pentru funcționalitatea și precizia mașinilor-unelte CNC în sectoarele aerospațial, auto, industria ușoară și mașini.
|
Descrieri |
Unitate |
CH25Y |
|
|
Productie Capacitate |
Leagăn peste pat |
mm |
Φ500 |
|
Diametrul maxim de rotire pe șaua patului |
mm |
Φ380 |
|
|
Lungimea maximă de răsucire |
mm |
500 |
|
|
Diametru maxim de strunjire |
mm |
Φ340 |
|
|
Diametrul maxim al barei |
mm |
Φ51 |
|
|
Ax |
Diametru mandrina hidraulica |
mm(in) |
Φ210(8″) |
|
Tip fus |
A2-6(GB/T5900.1) |
||
|
Diametrul-axului prin găuri |
mm |
Φ62 |
|
|
Diametrul rulmentului arborelui (față/spate) |
mm |
Φ100/Φ90 |
|
|
Viteza axului |
r/min |
40-4000 |
|
|
Puterea motorului principal |
KW |
11/15 |
|
|
Contropost |
Diametrul/cursa manșonului |
mm |
Φ100/100 |
|
Structura arborelui standard/conic |
MT nr. |
5/4 |
|
|
Șaua de pat |
Unghiul de înclinare |
DEG |
30 de grade +30 de grade |
|
Distanța de deplasare X/Y/Z |
mm |
200/120(-60 +60)/510 |
|
|
Viteza de deplasare X/Y/Z |
m/min |
16/12/24 |
|
|
Cuplul servomotor X/XY/Z |
Nm |
10.5/10.5/12 |
|
|
Diametru șurub cu bile X/XY/Z |
mm |
32/32/40 |
|
|
Suport scule |
Numărul sculei |
12 |
|
|
Dimensiunea sculei (strunjire/alezat) |
mm |
25×25/Φ40 |
|
|
Puterea motorului sculei rotative |
KW |
3.7/5.5 |
|
|
Viteza maximă de rotație a sculei rotative |
r/min |
4000 |
|
|
axa C |
Unghiul minim de control |
DEG |
0.001 |
|
Diametrul maxim de frezare/dimensiune de filetare |
mm |
Φ18/ M12 |
|
|
Alţii |
Putere |
kVA |
50 |
|
Dimensiunea mașinii (L*W*H)) |
mm |
3600×2010×2240 |
|
|
Greutatea mașinii |
kg |
6500 |
|
Dacă aveți nevoie și de centrul de frezare-strunjire, vă rugăm să consultați Shanghai ANTS Machine Equipment co., ltd. Avem o experiență bogată în fabricarea și utilizarea centrului de frezare și strunjire și vă putem oferi suport tehnic profesionist.
Mai multe mașini de frezat-compozit, vă rugăm să vizitați


